

 English
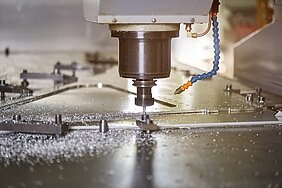
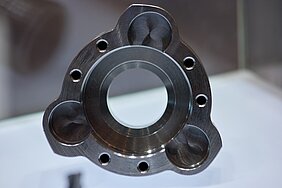
Das Verfahren wird eingesetzt, wenn Bauteile präzise, reproduzierbar und mit hoher geometrischer Freiheit gefertigt werden müssen. Besonders geeignet ist CNC-Zerspanung für Prototypen, Einzelteile, Kleinserien und funktionskritische Merkmale.
Für viele industrielle Anwendungen ist CNC-Zerspanung die richtige Lösung, weil sie enge Toleranzen, definierte Oberflächen und kurze Anpassungszeiten ermöglicht.
Wenn jedoch sehr komplexe Metallbauteile in hohen Stückzahlen wirtschaftlich gefertigt werden sollen, kann der MIM-Prozess eine technisch sinnvolle Alternative sein.
- CNC-Zerspanung ist ein präzises Fertigungsverfahren zur Bearbeitung von Metall- und Kunststoffteilen. Sie eignet sich besonders für Prototypen, Einzelteile, Kleinserien und Bauteile mit funktionskritischen Geometrien.
- Die großen Vorteile der CNC-Zerspanung sind Präzision, Reproduzierbarkeit und Flexibilität. Enge Toleranzen, definierte Oberflächen und schnelle Anpassungen im Fertigungsprozess machen das Verfahren für viele Industrieanwendungen unverzichtbar.
- MIM ist eine wirtschaftliche Alternative zur CNC-Zerspanung, wenn komplexe Metallbauteile in hohen Stückzahlen gefertigt werden sollen. PolyMIM unterstützt solche Anwendungen mit maßgeschneiderten Feedstocks für den MIM-Prozess und ordnet sich damit fachlich klar im Bereich der metallpulverbasierten Serienfertigung ein.
Was ist CNC-Zerspanung?
CNC-Zerspanung ist die computergesteuerte Bearbeitung eines Werkstücks durch spanende Verfahren. Dabei wird Material in Form von Spänen abgetragen, bis die gewünschte Geometrie erreicht ist. CNC steht für „Computerized Numerical Control“ und bezeichnet die numerische Maschinensteuerung über ein Programm.
Kurz gesagt: CNC-Zerspanungstechnik ist das automatisierte Abtragen von Material zur Herstellung präziser Bauteile aus Metall oder Kunststoff.
Typische Werkstoffe sind:
- Aluminium wird wegen seines guten Zerspanverhaltens häufig für leichte und präzise Bauteile eingesetzt.
- Edelstahl eignet sich für korrosionsbeständige CNC-Bauteile mit hohen Anforderungen an Festigkeit und Beständigkeit.
- Titan wird zerspant, wenn geringe Masse, hohe Festigkeit und Biokompatibilität gefordert sind.
- Technische Kunststoffe werden genutzt, wenn elektrische Isolation, geringes Gewicht oder chemische Beständigkeit erforderlich sind.
Wie funktioniert CNC-Zerspanung?
Die CNC-Zerspanung verbindet digitale Konstruktion mit präziser Maschinensteuerung. Der Prozess läuft in mehreren Schritten ab:
- Ein CAD-Modell definiert Geometrie, Maße, Toleranzen und funktionsrelevante Merkmale des Bauteils.
- Ein CAM-System erzeugt daraus Werkzeugwege, Bearbeitungsstrategien und die nötigen CNC-Programme.
- Die CNC-Maschine steuert Achsen, Werkzeuge, Vorschübe und Drehzahlen auf Basis dieses Programms.
- Fräsen, Drehen, Bohren oder Schleifen formen das Werkstück schrittweise zur geforderten Endgeometrie.
- Die Qualitätsprüfung kontrolliert Maße, Form, Lage und Oberflächen nach den definierten Spezifikationen.
Wichtig ist die fachlich saubere Unterscheidung: Das CAD-System konstruiert das Bauteil, während das CAM-System die Werkzeugwege für die Bearbeitung erzeugt.
Welche Verfahren gehören zur CNC-Zerspanung?
CNC-Zerspanung umfasst mehrere Verfahren, die je nach Geometrie und Funktionsanforderung eingesetzt werden.
CNC-Fräsen
Beim Fräsen rotiert das Werkzeug, während das Werkstück relativ dazu bewegt wird. CNC-Fräsen in der Zerspanung eignet sich besonders für prismatische Geometrien, Taschen, Konturen, Bohrbilder und komplexe 3D-Strukturen.
CNC-Drehen
Beim Drehen rotiert in der Regel das Werkstück, während das Werkzeug Material abträgt. Das Verfahren ist ideal für rotationssymmetrische Bauteile wie Wellen, Buchsen oder Gewindeteile.
CNC-Bohren
Bohren wird eingesetzt, um definierte Löcher einzubringen oder Bearbeitungsschritte wie Reiben oder Gewindeschneiden vorzubereiten.
CNC-Schleifen
Schleifen ist ein Feinbearbeitungsverfahren für sehr hohe Anforderungen an Maßgenauigkeit, Formtreue und Oberflächenqualität.
Welche Vorteile bietet CNC-Zerspanung?
CNC-Zerspanung ist in vielen industriellen Anwendungen etabliert, weil sie Präzision, Prozesssicherheit und Anpassungsfähigkeit verbindet.
- CNC-Zerspanung ermöglicht reproduzierbare Bauteile, wenn Maschine, Werkstoff, Spannung und Bearbeitungsstrategie sauber abgestimmt sind.
- Konstruktionsänderungen lassen sich bei CNC-Bauteilen meist schneller umsetzen als bei werkzeuggebundenen Serienverfahren.
- Funktionsflächen, Passungen, Gewinde und Bohrungen können durch CNC-Bearbeitung gezielt und kontrolliert hergestellt werden.
- Das Verfahren eignet sich für viele Metalle und Kunststoffe und deckt deshalb ein breites Werkstoffspektrum ab.
Diese Eigenschaften machen CNC-Zerspanung besonders wertvoll für Branchen mit hohen Qualitätsanforderungen, kurzen Entwicklungszyklen und variantenreichen Bauteilen.
Welche Toleranzen und Oberflächen sind bei CNC-Zerspanung realistisch?
CNC-Zerspanung ist präzise, aber Präzision muss immer merkmalbezogen betrachtet werden. Entscheidend ist, welche Genauigkeit für die Funktion des Bauteils erforderlich ist und mit welchem Aufwand sie wirtschaftlich erreicht werden kann.
Für nicht einzeln tolerierte Maße werden in technischen Zeichnungen häufig allgemeine Standards wie ISO 2768 verwendet. Bei Metallteilen wird in der Praxis oft mit feineren allgemeinen Toleranzklassen gearbeitet.
Beispielhafte Richtwerte für Metalle nach ISO-orientierter Praxis:
- Für Nennmaße von 0,5 bis 3 mm werden häufig allgemeine Toleranzen von etwa ±0,05 mm verwendet.
- Für Nennmaße über 3 bis 6 mm werden häufig allgemeine Toleranzen von etwa ±0,05 mm verwendet.
- Für Nennmaße über 6 bis 30 mm werden häufig allgemeine Toleranzen von etwa ±0,1 mm verwendet.
- Für Nennmaße über 30 bis 120 mm werden häufig allgemeine Toleranzen von etwa ±0,15 mm verwendet.
Deutlich engere Toleranzen sind möglich, müssen jedoch für einzelne Merkmale gezielt spezifiziert werden. Sie erhöhen in der Regel den Bearbeitungsaufwand, die Prüfkosten und die Anforderungen an den Prozess.
Auch Oberflächen sollten nicht pauschal bewertet werden. Eine typische Standardoberfläche „as machined“ liegt oft bei etwa Ra 3,2 µm.
Feinere Oberflächen sind durch angepasste Bearbeitung oder Nacharbeit erreichbar, etwa durch Schlichten, Reiben, Schleifen oder Polieren.
CNC-Zerspanung ermöglicht enge Toleranzen und definierte Oberflächen, doch die wirtschaftlich sinnvollen Werte hängen immer vom konkreten Bauteil ab.
Wann ist CNC-Zerspanung die richtige Wahl?
CNC-Zerspanung ist besonders sinnvoll, wenn Bauteile schnell, präzise und flexibel gefertigt werden sollen.
- CNC-Zerspanung ist für Prototypen und Einzelteile geeignet, weil Geometrieänderungen ohne Formwerkzeug umgesetzt werden können.
- Kleinserien profitieren von CNC-Bearbeitung, wenn kurze Lieferzeiten und variable Bauteilvarianten erforderlich sind.
- Funktionskritische Merkmale lassen sich mit CNC-Verfahren gezielt bearbeiten und bei Bedarf messtechnisch absichern.
- Viele Industrien nutzen CNC-Zerspanung, wenn Bauteile präzise, reproduzierbar und werkstoffübergreifend hergestellt werden müssen.
Typische Branchen sind Maschinenbau, Automobilindustrie, Medizintechnik, Luft- und Raumfahrt sowie Elektrotechnik.
Wo liegen die Grenzen der CNC-Zerspanung?
CNC-Zerspanung ist nicht automatisch das wirtschaftlichste Verfahren. Grenzen zeigen sich vor allem dann, wenn Bauteile sehr komplex sind und hohe Stückzahlen erreicht werden sollen.
- Die Stückkosten steigen, wenn komplexe Geometrien lange Bearbeitungszeiten oder mehrere Spann- und Nacharbeitsschritte erfordern.
- Hoher Materialabtrag kann CNC-Prozesse verteuern, weil mehr Bearbeitungszeit und mehr Rohmaterial benötigt werden.
- Bei hohen Stückzahlen werden werkzeuggebundene Verfahren oft wirtschaftlicher, wenn Bauteile nahe an der Endform entstehen.
Genau an dieser Stelle wird der Vergleich mit dem MIM-Prozess relevant.
Was ist MIM und warum ist das Verfahren im Vergleich zur CNC-Zerspanung relevant?
Metal Injection Moulding, kurz MIM, ist ein pulvermetallurgisches Fertigungsverfahren für komplexe metallische Bauteile in Serie. Das Verfahren ist besonders dann relevant, wenn hohe Stückzahlen, endkonturnahe Geometrien und wirtschaftliche Serienprozesse gefragt sind.
Im Vergleich zur CNC-Zerspanung erfüllt MIM andere Anforderungen. Während CNC-Zerspanung vor allem bei Prototypen, Kleinserien und gezielt bearbeiteten Funktionsmerkmalen stark ist, eignet sich MIM besonders für komplexe Geometrien und hohe Stückzahlen.
Wann ist CNC-Zerspanung die bessere Wahl?
- CNC-Zerspanung ist wirtschaftlich sinnvoll, wenn kleine bis mittlere Stückzahlen gefertigt werden sollen.
- Das Verfahren eignet sich besonders, wenn Geometrieänderungen kurzfristig in die Fertigung übernommen werden müssen.
- Für Prototypen und Vorserien ist CNC-Zerspanung oft die bessere Wahl, weil kein Formwerkzeug nötig ist.
- Funktionskritische Merkmale lassen sich mit CNC-Zerspanung gezielt herstellen oder nachbearbeiten.
Wann ist MIM die bessere Wahl?
- MIM ist wirtschaftlich attraktiv, wenn komplexe Metallbauteile in hohen Stückzahlen produziert werden sollen.
- Das Verfahren eignet sich gut, wenn die Bauteilgeometrie bereits in der Formgebung nahe an der Endkontur entstehen soll.
- MIM bietet Vorteile, wenn Materialeffizienz und geringe Nacharbeit für die Serienkosten entscheidend sind.
- Die Investition in das Werkzeug rechnet sich vor allem dann, wenn hohe Stückzahlen geplant sind. CNC-Zerspanung ist vor allem bei flexiblen, präzisen Kleinserien stark, während MIM seine Vorteile in der Serienfertigung komplexer Metallteile ausspielt.
Wie wir MIM bei PolyMIM einordnen
Bei PolyMIM entwickeln wir Feedstocks für den MIM-Prozess und ordnen uns damit fachlich im Bereich der metallpulverbasierten Serienfertigung ein.
Relevant ist das vor allem für Anwendungen, in denen komplexe Geometrien, hohe Stückzahlen und ein stabiler MIM-Prozess im Vordergrund stehen.
Wenn Sie eine MIM-Anwendung technisch fundiert bewerten möchten, ist eine frühe Abstimmung zu Geometrie, Werkstoff und Prozessanforderungen sinnvoll.
FAQ
Für welche Stückzahlen ist CNC-Zerspanung besonders geeignet?
CNC-Zerspanung ist besonders für Einzelteile, Prototypen, Kleinserien und mittlere Stückzahlen geeignet. Das Verfahren ist vor allem dann wirtschaftlich, wenn Bauteile flexibel angepasst werden müssen und kein Formwerkzeug eingesetzt werden soll.
Welche Bauteile eignen sich besonders für den MIM-Prozess?
MIM eignet sich besonders für kleine, komplexe Metallbauteile, die in hohen Stückzahlen wirtschaftlich gefertigt werden sollen. Das Verfahren ist interessant, wenn Geometrien möglichst endkonturnah entstehen und die Nachbearbeitung begrenzt werden soll.
Kann MIM die CNC-Zerspanung vollständig ersetzen?
MIM ersetzt die CNC-Zerspanung nicht grundsätzlich, sondern ergänzt sie je nach Anwendung. CNC bleibt stark bei Prototypen, Kleinserien und funktionskritischen Bearbeitungsmerkmalen, während MIM seine Vorteile in der Serienfertigung komplexer Geometrien ausspielt.
Welche Werkstoffe werden typischerweise in der CNC-Zerspanung bearbeitet?
In der CNC-Zerspanung werden häufig Aluminium, Edelstahl, Werkzeugstähle, Titan sowie technische Kunststoffe bearbeitet. Welche Werkstoffe geeignet sind, hängt von Bauteilfunktion, Zerspanbarkeit und den geforderten Toleranzen ab.
Warum ist der Feedstock im MIM-Prozess so wichtig?
Der Feedstock bestimmt wesentlich, wie gut sich ein MIM-Bauteil verarbeiten, entbindern und sintern lässt. Er beeinflusst damit die Prozessstabilität, die Bauteilqualität und die Reproduzierbarkeit in der Serie.