

 English
MIM-Verfahren: Metallbauteile wirtschaftlich fertigen
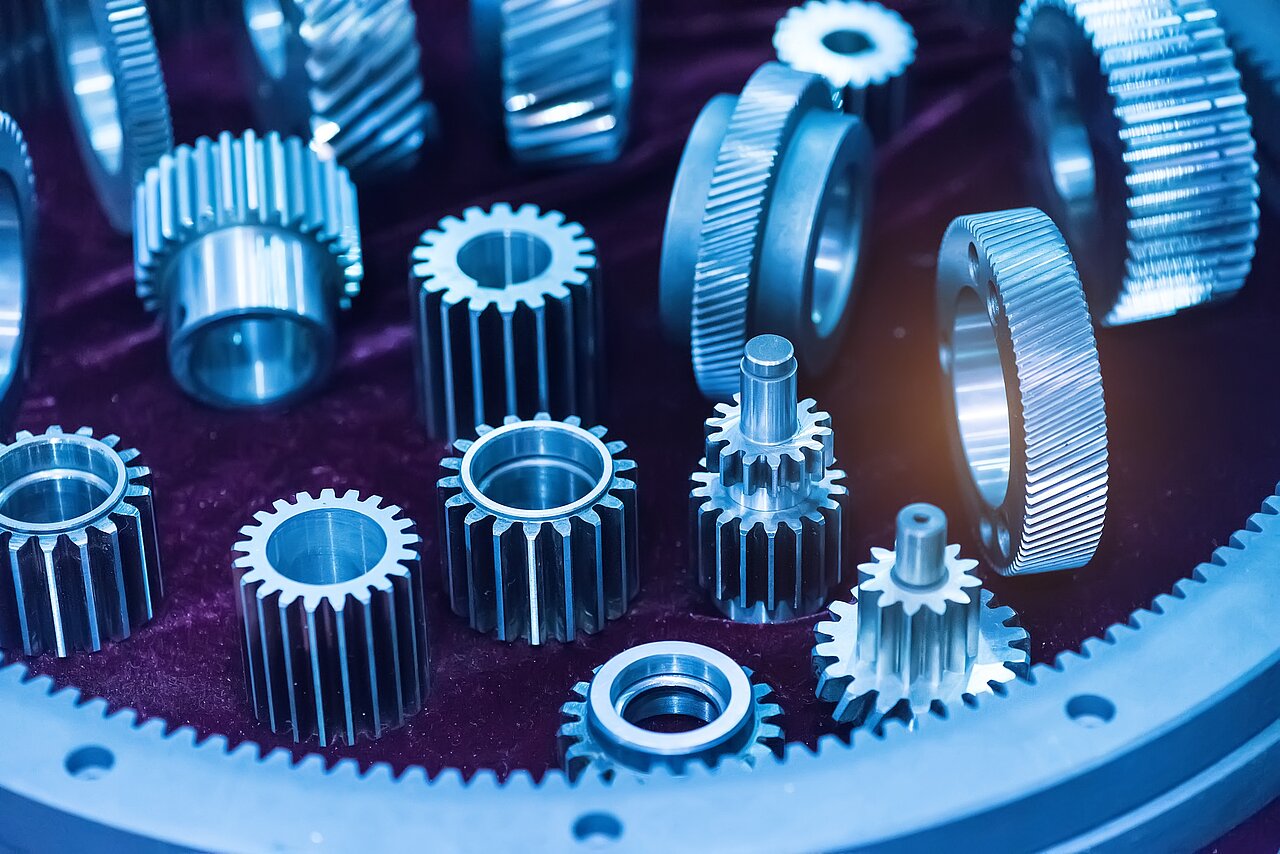
Das MIM-Verfahren ist ein Fertigungsverfahren zur Herstellung komplexer metallischer Bauteile in Serie. MIM steht für Metal Injection Molding und wird im Deutschen meist als Metallpulverspritzguss oder Metallpulverspritzgießen bezeichnet.
Das Verfahren verbindet die Gestaltungsfreiheit des Kunststoffspritzgusses mit den Werkstoffeigenschaften metallischer Werkstoffe.
Dadurch eignet sich das MIM-Verfahren besonders für kleine bis mittelgroße Bauteile mit anspruchsvoller Geometrie, die präzise, reproduzierbar und wirtschaftlich gefertigt werden sollen.
Für technische Entscheider, Konstrukteure und Einkäufer ist das MIM-Verfahren vor allem dann relevant, wenn spanende oder gießtechnische Verfahren bei komplexen Geometrien, hohen Stückzahlen oder definierten Werkstoffanforderungen an Grenzen stoßen.
PolyMIM entwickelt und produziert hochwertige MIM-Feedstocks und kundenspezifische Materiallösungen für das Metal Injection Molding.
Unser Unternehmen unterstützt Verarbeiter mit Standard- und Spezial-Feedstocks für unterschiedliche Werkstoff- und Prozessanforderungen.
- Das MIM-Verfahren ermöglicht die wirtschaftliche Serienfertigung komplexer Metallbauteile mit hoher Formfreiheit und guter Reproduzierbarkeit.
- Im Metal Injection Molding bestimmen Feedstock, Entbinderung und Sintern maßgeblich die Qualität des späteren Bauteils.
- Für technische Entscheider ist das MIM-Verfahren besonders relevant, wenn spanende Verfahren bei komplexen Geometrien unwirtschaftlich werden.
- PolyMIM entwickelt MIM-Feedstocks und kundenspezifische Materiallösungen für Anwendungen mit definierten Werkstoff- und Prozessanforderungen.
Möchten Sie prüfen, ob das MIM-Verfahren zu Ihrer Anwendung passt?
PolyMIM entwickelt passende Feedstock-Lösungen für konkrete Werkstoff- und Prozessanforderungen.
Was ist MIM?
Das MIM-Verfahren ist ein pulvermetallurgisches Formgebungsverfahren für metallische Serienbauteile. Ein feines Metallpulver wird mit einem Bindersystem zu einem spritzgießfähigen Feedstock gemischt.
Dieser Feedstock wird in ein Werkzeug eingespritzt, anschließend entbindert und danach gesintert. Auf diese Weise entstehen metallische Bauteile, deren Geometrie bereits im Formgebungsprozess angelegt wird.
Typisch für das MIM-Verfahren ist die Verbindung aus Spritzgusstechnik und Sintermetallurgie. Dadurch lassen sich auch filigrane Strukturen, funktionsintegrierte Geometrien und präzise Kleinbauteile prozesssicher in Serie herstellen.
Wie funktioniert das MIM-Verfahren?
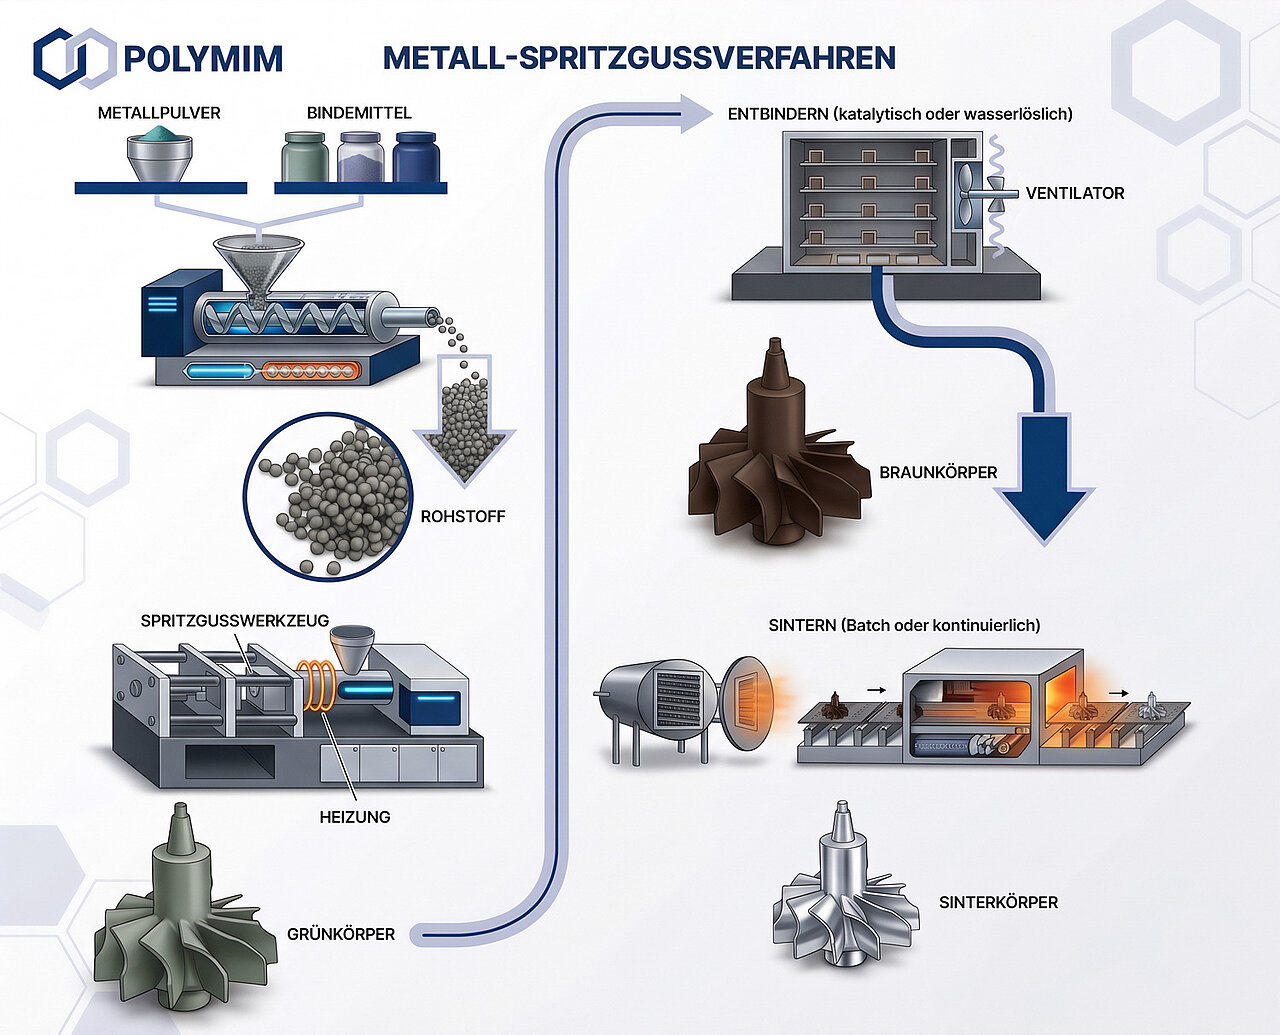
Der MIM-Prozess besteht aus mehreren aufeinander abgestimmten Schritten. Jeder einzelne Schritt beeinflusst die spätere Bauteilqualität.
Entscheidend ist deshalb nicht nur die Beherrschung des Sinterprozesses, sondern das Zusammenspiel aus Pulver, Bindersystem, Feedstock, Werkzeug, Formgebung und thermischer Nachbehandlung.
1. Feedstock-Aufbereitung
Am Anfang des MIM-Verfahrens steht die Herstellung des Feedstocks. Dabei werden feine Metallpulver mit einem Bindersystem zu einem homogenen Metall-Compound verarbeitet.
Dieses Material muss spritzgießfähig sein und gleichzeitig die Voraussetzungen für eine kontrollierte Entbinderung und ein stabiles Sinterverhalten mitbringen.
Ein technisch geeigneter Feedstock muss mehrere Anforderungen zugleich erfüllen:
- gute Fließeigenschaften
- saubere Formfüllung
- hohe Homogenität
- ausreichende Grünteilfestigkeit
- kontrollierbare Entbinderung
- reproduzierbares Sinterverhalten
Damit wird deutlich: Der Feedstock ist im MIM-Verfahren weit mehr als ein Ausgangsmaterial. Er ist die Grundlage für Verarbeitbarkeit, Prozessstabilität und Bauteilqualität.
2. Spritzguss
Im nächsten Schritt wird der Feedstock im Spritzgusswerkzeug verarbeitet. Es entsteht ein sogenanntes Grünteil.
Dieses Grünteil besitzt bereits die spätere Bauteilgeometrie, enthält aber noch das Bindersystem und hat noch nicht die metallischen Endeigenschaften.
Die Stärke des MIM-Spritzgusses liegt in der Formgebung komplexer Konturen. Geometrische Merkmale, die bei anderen Verfahren mehrere Bearbeitungsschritte erfordern würden, können hier oft direkt im Formgebungsprozess erzeugt werden. Dadurch lassen sich Funktionen bündeln und Folgeaufwände reduzieren.
3. Entbinderung
Nach dem Spritzguss folgt die Entbinderung. In diesem Prozessschritt wird die Hauptbinderkomponente aus dem Grünteil entfernt.
Ziel ist ein Bauteil, das seine Form behält, aber bereits weitgehend binderfrei ist und anschließend gesintert werden kann.
Die Entbinderung ist im MIM-Prozess ein kritischer Schritt. Sie beeinflusst unter anderem:
- Formstabilität
- Defektanfälligkeit
- Maßhaltigkeit
- Prozesssicherheit
- Zykluszeit
4. Sintern
Im letzten Schritt des MIM-Verfahrens wird das Bauteil restentbindert und bei hoher Temperatur gesintert. Dabei verdichtet sich das Metallpulver, die Porosität nimmt ab und die mechanischen Eigenschaften entstehen.
Das Sintern ist der Schritt, in dem aus einem geformten Rohling ein metallisches Bauteil wird.
Dabei tritt eine prozessbedingte Schwindung auf, die bei der Bauteil- und Werkzeugauslegung berücksichtigt werden muss. Genau deshalb ist die präzise Abstimmung von Material, Geometrie und Prozess so wichtig.
Welche Vorteile bietet das MIM-Verfahren?
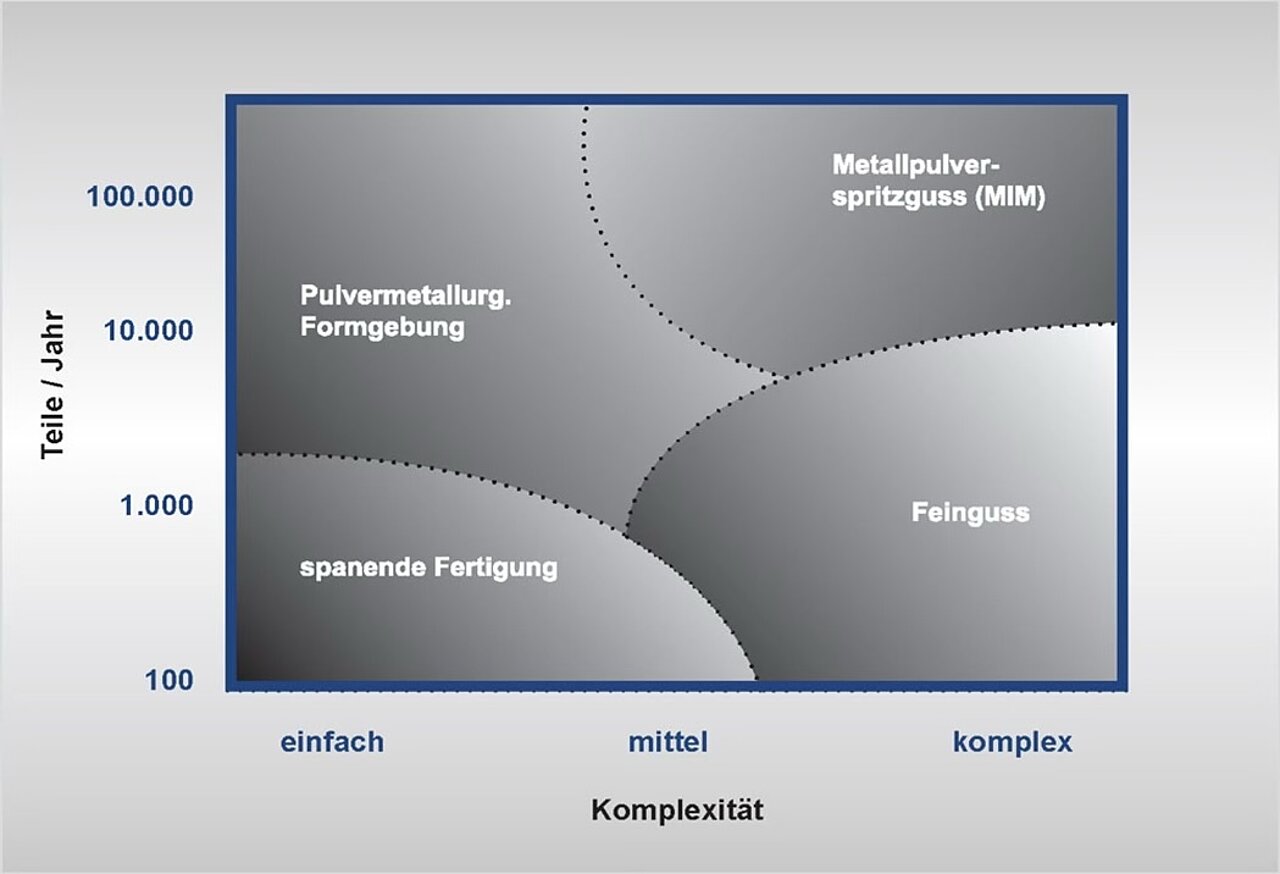
Das MIM-Verfahren bietet technische und wirtschaftliche Vorteile, wenn komplexe Metallbauteile in Serie hergestellt werden sollen.
Besonders stark ist das Verfahren dort, wo klassische Bearbeitungswege viele Einzelschritte, hohen Materialabtrag oder aufwendige Nacharbeit erfordern würden.
Die wichtigsten Vorteile des MIM-Verfahrens auf einen Blick
- Das MIM-Verfahren eignet sich besonders für die wirtschaftliche Serienfertigung komplexer metallischer Bauteile mit wiederkehrender Geometrie.
- Durch den Metallpulverspritzguss lassen sich auch anspruchsvolle Geometrien mit hoher konstruktiver Gestaltungsfreiheit realisieren.
- Ein stabil ausgelegter MIM-Prozess ermöglicht eine gute Reproduzierbarkeit bei seriengefertigten metallischen Präzisionsbauteilen.
- Das MIM-Verfahren kann die Nachbearbeitung reduzieren, wenn Geometrien bereits präzise im Formgebungsprozess angelegt werden.
- Mit dem MIM-Verfahren lassen sich mehrere Funktionen in einem Bauteil zusammenführen und konstruktiv integrieren.
- Im Metal Injection Molding wird Material gezielt eingesetzt, wodurch sich der Werkstoffeinsatz effizient steuern lässt.
- Das MIM-Verfahren ist für unterschiedliche Werkstoffgruppen geeignet, darunter Edelstähle, Werkzeugstähle, Kupfer und Titanlegierungen.
Der entscheidende Vorteil des MIM-Fertigungsverfahrens liegt darin, dass komplexe Geometrien nicht erst nachträglich erzeugt, sondern bereits im Formgebungsprozess angelegt werden. Das kann die Zahl der Bearbeitungsschritte deutlich reduzieren.
Ein weiterer Vorteil liegt in der materialeffizienten Verarbeitung. Im MIM-Prozess lassen sich Angüsse und Materialreste je nach System wieder aufbereiten und erneut in den Fertigungsprozess zurückführen.
Das kann dazu beitragen, den Werkstoffeinsatz wirtschaftlich zu steuern und Materialverluste zu reduzieren.
Welche Rolle dabei das Ausgangsmaterial spielt, zeigen die Produktlinien polyMIM® und polyPOM mit Feedstock-Lösungen für das Metal Injection Molding.
Ergänzend zeigt die GranuPrint Produktlinie, wie PolyMIM seine Materialkompetenz auch auf metallbasierte Extrusionsanwendungen im 3D-Druck überträgt.
MIM gegenüber CNC, Drehen und Fräsen
Bei spanenden Verfahren wird ein Bauteil aus einem massiven Ausgangswerkstoff oder Halbzeug herausgearbeitet. Das ist für viele Anwendungen präzise und sinnvoll, kann bei kleinen, komplexen und in Serie benötigten Bauteilen jedoch mit höherem Materialverlust, mehreren Bearbeitungsschritten und steigendem Bearbeitungsaufwand verbunden sein.
Metal Injection Molding kann hier Vorteile bieten:
- Das MIM-Verfahren ist besonders geeignet, wenn komplexe Geometrien mit hoher Präzision in Serie gefertigt werden sollen.
- Wenn hohe Stückzahlen benötigt werden, kann das MIM-Verfahren gegenüber spanenden Verfahren wirtschaftliche Vorteile bieten.
- Im Metal Injection Molding lassen sich Funktionsmerkmale häufig direkt im Bauteil anlegen und konstruktiv integrieren.
- Das MIM-Verfahren kann die Nacharbeit verringern, wenn Konturen bereits im Formgebungsprozess präzise abgebildet werden.
MIM gegenüber Guss und Feinguss
Auch Gussverfahren haben ihre Stärken. Bei filigranen, kleinen und geometrisch anspruchsvollen Teilen kann das Metallpulverspritzgießen jedoch Vorteile bieten, insbesondere wenn Detailtreue, Wiederholbarkeit und Serienfähigkeit im Vordergrund stehen.
Wann ist MIM wirtschaftlich sinnvoll?
Das MIM-Verfahren ist besonders dann wirtschaftlich, wenn komplexe metallische Bauteile in mittleren bis hohen Stückzahlen mit möglichst wenig Nachbearbeitung gefertigt werden sollen.
Welche Materialien können im MIM-Verfahren eingesetzt werden?
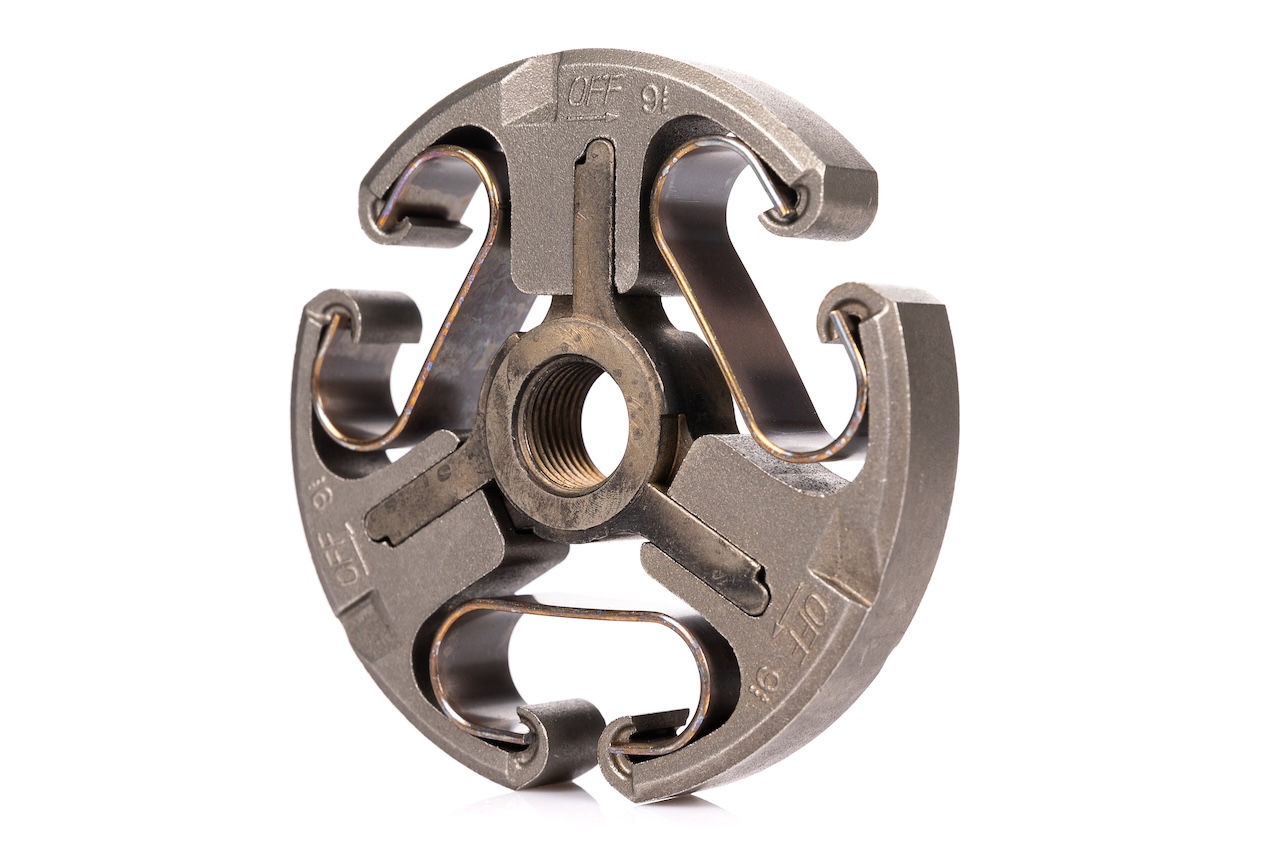
Im MIM-Verfahren lassen sich unterschiedliche Werkstoffgruppen einsetzen. Welche MIM-Materialien sinnvoll sind, hängt von der Anwendung, den mechanischen Anforderungen, der Geometrie und den Prozessbedingungen ab.
Zum werkstofflichen Spektrum von PolyMIM gehören unter anderem:
- niedrig legierte Stähle
- Werkzeugstähle
- Edelstähle
- Wolframcarbide
- Kupfer
- Titan
- Titanlegierungen
Diese Auswahl zeigt, dass das MIM-Verfahren für sehr unterschiedliche Anforderungskontexte geeignet sein kann.
In der Praxis entscheidet nicht allein der Werkstoffname über die Eignung, sondern das Zusammenspiel aus Pulvercharakteristik, Feedstock-Auslegung, Entbinderung und Sinterführung.
Typische Eigenschaften ausgewählter Werkstoffgruppen
- Edelstähle eignen sich für Bauteile mit Anforderungen an Korrosionsbeständigkeit, Oberflächenqualität und Reinigbarkeit.
- Werkzeugstähle sind relevant, wenn hohe Härte, Verschleißbeständigkeit und mechanische Belastbarkeit gefordert sind.
- Kupfer kann eingesetzt werden, wenn thermische oder elektrische Leitfähigkeit eine wichtige Rolle spielt.
- Titan und Titanlegierungen sind interessant für Anwendungen, die geringe Dichte mit guter Korrosionsbeständigkeit verbinden sollen.
- Wolframcarbide eignen sich für Bauteile mit hoher Beanspruchung durch Abrieb und Verschleiß.
- Niedrig legierte Stähle bieten eine interessante Option für belastbare Bauteile mit wirtschaftlichem Werkstoffkonzept.
Wichtige Kriterien bei der Werkstoffwahl
Bei der Auswahl geeigneter Werkstoffe für den Metallpulverspritzguss (MIM) spielen unter anderem diese Fragen eine Rolle:
- Welche mechanischen Eigenschaften werden benötigt?
- Welche Anforderungen bestehen an Korrosionsverhalten oder Verschleiß?
- Ist eine hochwertige Oberfläche erforderlich?
- Wie sensibel ist die Anwendung gegenüber Verunreinigungen?
- Welche Dichte oder Leitfähigkeit wird benötigt?
- Wie gut lässt sich der Werkstoff prozesssicher verarbeiten?
Gerade bei anspruchsvollen Anwendungen reicht es deshalb oft nicht aus, nur zwischen Standardwerkstoffen zu wählen.
Häufig ist eine spezifische Anpassung des Materialsystems sinnvoll. Wenn eine Anwendung besondere Anforderungen an Geometrie, Oberfläche, mechanische Eigenschaften oder Prozessfenster stellt, wird eine kundenspezifische Feedstock-Entwicklung relevant.
Sie möchten prüfen, welcher Werkstoff zu Ihrer MIM-Anwendung passt?
PolyMIM entwickelt Feedstock-Lösungen für konkrete Werkstoff- und Prozessanforderungen.
Welche Rolle spielt der Feedstock im MIM-Prozess?
Der Feedstock ist das zentrale Ausgangsmaterial im MIM-Verfahren. Er verbindet Metallpulver und Bindersystem zu einem verarbeitbaren Metall-Compound und beeinflusst nahezu alle nachgelagerten Prozessschritte.
Ein Feedstock ist das spritzgießfähige Ausgangsmaterial im MIM-Verfahren. Er bestimmt maßgeblich, wie stabil, wirtschaftlich und reproduzierbar der Prozess abläuft.
Sein Einfluss zeigt sich unter anderem in folgenden Bereichen:
- Fließverhalten im Spritzguss
- Formfüllung
- Grünteilfestigkeit
- Entbinderung
- Schwindungsverhalten
- Sinterergebnis
- Bauteilqualität
Wenn im MIM-Prozess Probleme auftreten, sind sie häufig nicht auf einen einzelnen Faktor zurückzuführen.
Oft geht es um die Wechselwirkung von Geometrie, Werkzeug, Maschine, Temperaturführung und Materialsystem. Genau deshalb ist die Feedstock-Auslegung so wichtig.
In der Praxis geht es dabei häufig um sehr konkrete Fragestellungen. Dazu zählen unter anderem das Fließverhalten des Feedstocks, das Schrumpfverhalten im Sinterprozess, die Grünteilstabilität sowie eine kontrollierte Materialzusammensetzung.
Gerade bei anspruchsvollen Anwendungen entscheidet diese Feinabstimmung darüber, ob sich eine MIM-Fertigung prozesssicher und reproduzierbar umsetzen lässt.
PolyMIM entwickelt und produziert Feedstocks für unterschiedliche MIM-Anforderungen. Die polyMIM® Produktlinie basiert auf einem wasserlöslichen Bindersystem und ist auf die Herstellung komplexer Metallbauteile ausgelegt.
Zu den beschriebenen Eigenschaften zählen gute Fließ- und Formfülleigenschaften, ein breites Verarbeitungsfenster, hohe Grünteilfestigkeit, kurze Zykluszeiten und eine problemlose Rezyklatverarbeitung.
Ergänzend bietet PolyMIM mit der polyPOM Produktlinie ein katalytisches Bindersystem für MIM-Anwendungen an. Dieser Feedstock ist auf eine hohe Prozesseffizienz in der Serienfertigung ausgelegt und eignet sich besonders für Anwendungen, bei denen kurze Entbinderungszeiten, stabile Abläufe und eine wirtschaftliche Fertigung im Vordergrund stehen. Damit erweitert polyPOM das Materialportfolio von PolyMIM um eine Lösung für Verarbeiter, die ihre MIM-Prozesse
Für welche Branchen und Anwendungen eignet sich das MIM-Verfahren?
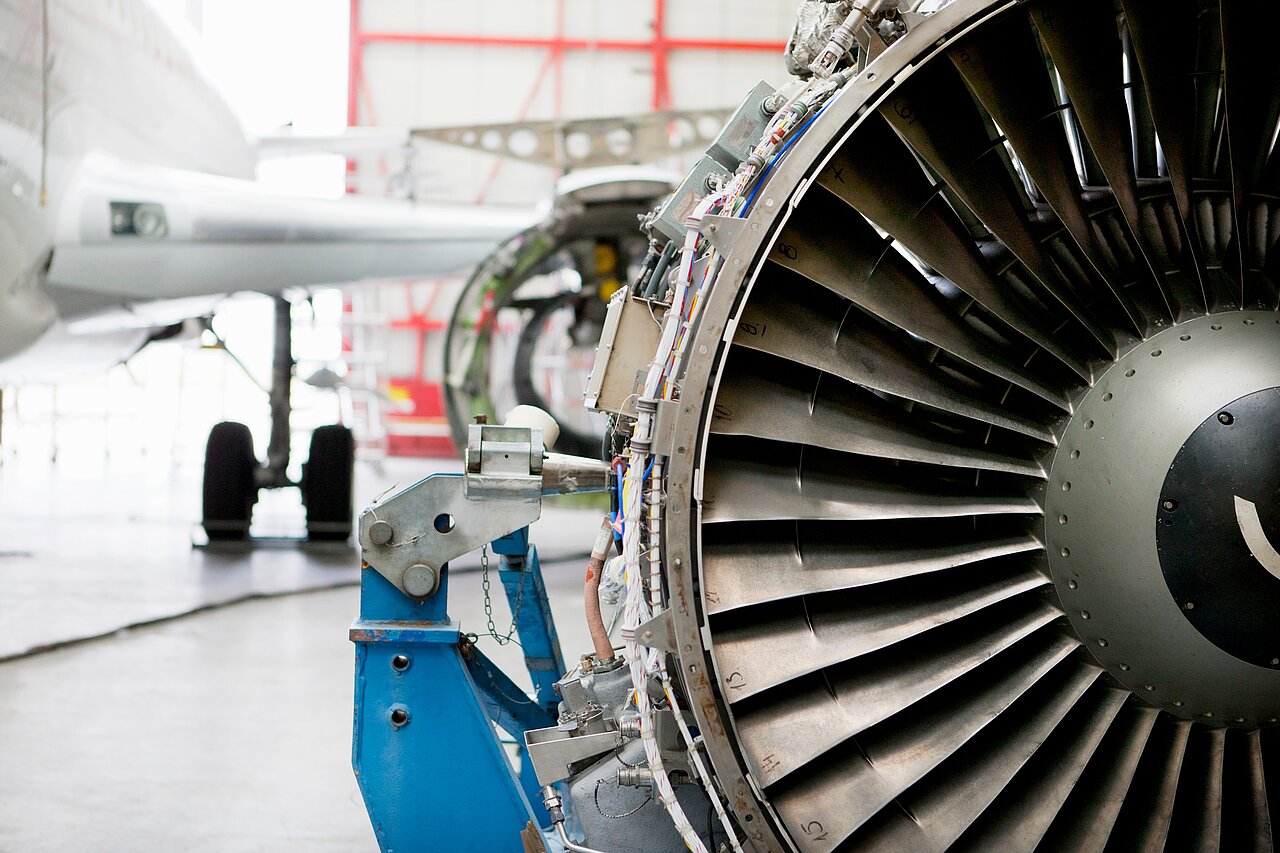
Das MIM-Verfahren eignet sich für Branchen, in denen kleine bis mittelgroße, komplexe Metallbauteile in Serie mit hoher Präzision und Wiederholbarkeit benötigt werden.
Die Eignung ergibt sich immer aus der konkreten Kombination von Bauteilgeometrie, Stückzahl, Werkstoffanforderung und Wirtschaftlichkeit.
Relevante Branchen und Einsatzfelder sind unter anderem:
- Luft- und Raumfahrt
- Medizin
- Elektronik
- Schmuckindustrie
- Uhren
- Mode- und Luxusgüter
- Defense
Typische MIM-Anwendungen reichen von Präzisionsbauteilen in der Elektronik über medizinische und dentaltechnische Komponenten bis hin zu funktionskritischen Teilen in der Luft- und Raumfahrt.
Auch in Uhren, Schmuck, Mode- und Luxusgütern eignet sich das Verfahren für kleine, komplexe Metallbauteile mit hohen Anforderungen an Oberfläche, Formgenauigkeit und Reproduzierbarkeit.
Luft- und Raumfahrt
In der Luft- und Raumfahrt stehen definierte Materialeigenschaften, hohe Dichten, Reinheit und Prozessstabilität im Vordergrund.
Das MIM-Verfahren kann hier für kleine, komplexe Komponenten interessant sein, wenn Werkstoff und Prozess zuverlässig aufeinander abgestimmt sind.
Medizin
In medizinischen Anwendungen spielen Reinheit, Qualität, Reproduzierbarkeit und definierte Materialperformance eine zentrale Rolle.
Das MIM-Verfahren eignet sich dort, wo komplexe Kleinbauteile mit engen Anforderungen wirtschaftlich in Serie gefertigt werden müssen.
Elektronik
Die Elektronik profitiert vom Metallpulverspritzguss, wenn präzise und reproduzierbare Kleinbauteile in hohen Stückzahlen benötigt werden. Serienfähigkeit und Formgenauigkeit sind hier besonders wichtig.
Schmuck, Uhren sowie Mode- und Luxusgüter
In diesen Bereichen geht es häufig um Präzision, hochwertige Oberflächen, Polierfähigkeit und feine Geometrien.
Das MIM-Verfahren kann bei solchen Bauteilen eine wirtschaftliche und gestalterisch interessante Fertigungsoption sein.
Defense
Im Defense-Bereich sind definierte mechanische Eigenschaften, Verlässlichkeit und reproduzierbare Materialperformance besonders relevant.
Auch hier hängt die Eignung stark von der präzisen Abstimmung des Materialsystems auf die Anwendung ab.
Erfahren Sie hier mehr über die Einsatzbereiche von Metal Injection Molding
Wann ist MIM für ein Bauteil sinnvoll?
Das MIM-Verfahren ist dann sinnvoll, wenn ein Bauteil mehrere Anforderungen gleichzeitig erfüllt: Es ist metallisch, geometrisch anspruchsvoll, in Serie gefragt und soll wirtschaftlich gefertigt werden. Nicht die Technologie allein entscheidet, sondern die Passung zwischen Bauteil, Stückzahl, Werkstoff und Prozess.
Typische Indikatoren für eine gute MIM-Eignung
- Das MIM-Verfahren eignet sich besonders für Bauteile mit komplexer Formgebung und konstruktiv anspruchsvollen Geometrien.
- Kleine bis mittelgroße Bauteile sind häufig gut für das MIM-Verfahren geeignet, wenn sie in Serie benötigt werden.
- Ein hoher Serienbedarf spricht für das MIM-Verfahren, weil sich Werkzeug- und Prozessaufwände besser skalieren lassen.
- Wenn mehrere Funktionen in einem Bauteil integriert werden sollen, kann das MIM-Verfahren konstruktive Vorteile bieten.
- Das MIM-Verfahren ist besonders interessant, wenn sich die Nachbearbeitung durch präzise Formgebung im Prozess reduzieren lässt.
- Bei wiederkehrenden Bauteilen bietet das MIM-Verfahren Vorteile, wenn eine hohe Wiederholbarkeit gefordert ist.
- Definierte Werkstoffeigenschaften sind im Metal Injection Molding besonders relevant, wenn Material und Prozess präzise zusammenpassen müssen.
Typische Fragen in der Eignungsprüfung
- Lässt sich die Geometrie spritzgussgerecht und sinterstabil auslegen?
- Ist die Stückzahl hoch genug für eine wirtschaftliche Werkzeugnutzung?
- Passt der geforderte Werkstoff in ein stabiles MIM-Fenster?
- Sind Toleranz- und Oberflächenanforderungen realistisch?
- Kann eine geeignete Feedstock-Lösung bereitgestellt werden?
MIM ist kein Universalverfahren für alle Metallteile. Es ist ein spezialisiertes Fertigungsverfahren für Anwendungen, bei denen Komplexität, Serienbedarf und Materialanforderung sinnvoll zusammenkommen.
Diese Einordnung ist für Konstrukteure und Einkäufer besonders wichtig. Denn eine realistische Eignungsprüfung spart Entwicklungszeit und hilft, Fertigungskonzepte früh auf technische und wirtschaftliche Belastbarkeit zu prüfen.
Welche Rolle spielt das Bindersystem im MIM-Verfahren?
Das Bindersystem ist ein zentraler Bestandteil des Feedstocks und beeinflusst maßgeblich, wie stabil und wirtschaftlich ein MIM-Prozess umgesetzt werden kann.
Es macht das Metallpulver überhaupt spritzgießfähig und bestimmt zugleich, wie die Entbinderung prozessseitig ausgelegt werden muss.
Für die Beurteilung eines Bindersystems ist deshalb nicht nur seine chemische oder verfahrenstechnische Eigenschaft relevant.
Entscheidend ist vielmehr, wie gut es zu Werkstoff, Geometrie, Feedstock-Auslegung und Fertigungsziel passt.
PolyMIM bietet mit der polyMIM® Produktlinie ein wasserlösliches Bindersystem für die Herstellung komplexer Metallbauteile an. Bei einem wasserlöslichen Bindersystem wird die wasserlösliche Komponente des Binders in einem wässrigen Entbinderungsprozess aus dem Grünteil entfernt.
Ergänzend steht mit der polyPOM Produktlinie ein katalytisches Bindersystem für spezifische Prozessanforderungen zur Verfügung.
Bei einem katalytischen Bindersystem wird der Binder durch einen chemisch angestoßenen Entbinderungsprozess gezielt aus dem Grünteil entfernt.
In der Praxis wird das passende System immer im Zusammenhang mit Entbinderung, Bauteilauslegung und wirtschaftlicher Serienfertigung bewertet.
Diese Einordnung ist wichtig, weil das Bindersystem im MIM-Verfahren nicht isoliert betrachtet werden kann. Es ist immer Teil einer Gesamtauslegung, in der Material, Prozessführung und Bauteilanforderung präzise zusammenpassen müssen.
Fazit: Das MIM-Verfahren ist ein Material- und Prozesssystem
Das MIM-Verfahren ist mehr als eine alternative Formgebungstechnologie. Es ist ein abgestimmtes Material- und Prozesssystem zur wirtschaftlichen Herstellung komplexer metallischer Serienbauteile.
Seine Stärke liegt in der Verbindung aus Gestaltungsfreiheit, Wiederholbarkeit und metallischer Leistungsfähigkeit.
Damit das Verfahren diese Vorteile in der Praxis ausspielen kann, müssen Werkstoff, Feedstock, Geometrie und Prozess früh aufeinander abgestimmt werden.
Genau deshalb beginnt erfolgreiche MIM-Fertigung nicht erst bei der Formgebung, sondern bereits bei der materialseitigen Auslegung.
PolyMIM unterstützt Unternehmen dabei mit hochwertigen Metall-Compounds und kundenspezifischen Materiallösungen für das MIM-Verfahren.
Wenn es darum geht, komplexe Bauteile wirtschaftlich, qualitätssicher und anwendungsgerecht umzusetzen, wird die passende Feedstock-Lösung zum entscheidenden Faktor.
Warum ist PolyMIM der passende Partner für MIM-Materiallösungen?
PolyMIM ist auf hochwertige MIM-Feedstocks und kundenspezifische Materiallösungen für Metal Injection Molding spezialisiert.
Als Teil der Polymer-Gruppe verbindet PolyMIM spezialisierte Feedstock-Kompetenz mit moderner Compoundiertechnik und internationaler Marktanbindung.
Für Verarbeiter bedeutet das kurze Wege von der Anforderung zur passenden Materiallösung sowie Unterstützung bei standardisierten und kundenspezifischen MIM-Anwendungen.
Unser Unternehmen entwickelt und produziert Standard- und Spezial-Feedstocks für die wirtschaftliche Herstellung komplexer metallischer Bauteile.
Die Stärke von PolyMIM liegt in der Verbindung aus Materialkompetenz, Verfahrensverständnis und anwendungsorientierter Entwicklung.
Diese Kompetenz zeigt sich nicht nur in der Feedstock-Entwicklung, sondern auch in der prozessnahen Unterstützung entlang typischer MIM-Anforderungen.
Dazu gehören unter anderem Fragen zur Verarbeitbarkeit im Spritzguss, zur Entbinderung, zum Sinterverhalten und zur materialseitigen Auslegung für definierte Bauteileigenschaften.
Wenn Standard-Feedstocks die Anforderungen einer Anwendung nicht vollständig abdecken, entwickeln wir Materiallösungen, die auf Werkstoff, Geometrie und Prozessanforderungen abgestimmt sind.
Sie suchen eine passende MIM-Feedstock-Lösung?
PolyMIM entwickelt kundenspezifische Materiallösungen für konkrete Werkstoff- und Prozessanforderungen.
Ansprechpartner Europa Ansprechpartner Weltweit
FAQ zum MIM-Verfahren
Was ist das MIM-Verfahren?
Das MIM-Verfahren ist ein Verfahren zur Serienherstellung komplexer metallischer Bauteile. Es kombiniert Metallpulver mit einem Bindersystem zu einem Feedstock, der spritzgegossen, entbindert und gesintert wird.
Wofür steht MIM?
MIM steht für Metal Injection Molding. Im Deutschen sind auch die Begriffe Metallpulverspritzguss, Metallpulverspritzgießen und Metallspritzguss gebräuchlich.
Wie funktioniert der MIM-Prozess?
Der MIM-Prozess umfasst die Feedstock-Aufbereitung, den Spritzguss des Grünteils, die Entbinderung und das anschließende Sintern. Jeder Schritt beeinflusst die Qualität des späteren Bauteils.
Welche Vorteile hat Metallpulverspritzguss?
Der Metallpulverspritzguss bietet Vorteile bei der wirtschaftlichen Serienfertigung komplexer Metallteile. Besonders relevant sind hohe Gestaltungsfreiheit, reduzierte Nachbearbeitung, gute Reproduzierbarkeit und Funktionsintegration.
Welche Materialien sind im MIM-Verfahren möglich?
Zu den typischen MIM Materialien gehören Edelstähle, niedrig legierte Stähle, Werkzeugstähle, Kupfer, Titan, Titanlegierungen und Wolframcarbide.
Was ist ein Feedstock?
Ein Feedstock ist das spritzgießfähige Ausgangsmaterial im MIM-Verfahren. Er besteht aus Metallpulver und einem Bindersystem und beeinflusst Verarbeitbarkeit, Entbinderung und Sinterergebnis.
Für welche Anwendungen eignet sich MIM?
MIM eignet sich vor allem für kleine bis mittelgroße, komplexe Metallbauteile in Serie. Typische Anwendungsfelder liegen in Medizin, Elektronik, Luft- und Raumfahrt, Schmuck, Uhren, Mode- und Luxusgütern sowie Defense.
Wann ist MIM wirtschaftlich sinnvoll?
Das MIM-Verfahren ist wirtschaftlich sinnvoll, wenn komplexe metallische Bauteile in mittleren bis hohen Stückzahlen gefertigt werden sollen und klassische Verfahren dabei unnötig aufwendig wären.